Fraisage et tournage CNC : comment atteindre des tolérances micrométriques sur les plastiques techniques
Dans l’industrie de précision, la plasturgie occupe aujourd’hui une place que l’on aurait du mal à imaginer il y a encore vingt ans. Les plastiques techniques ne sont plus de simples substituts économiques au métal : ils sont devenus des matériaux à part entière, choisis délibérément pour leurs propriétés mécaniques, chimiques ou tribologiques. Mais travailler ces matériaux avec une précision de l’ordre du micromètre est une discipline exigeante, qui ne s’improvise pas. Elle suppose une maîtrise complète de la chaîne d’usinage, du choix du matériau jusqu’au contrôle dimensionnel final, en passant par la stratégie de coupe et la gestion thermique de la pièce.
Les plastiques techniques face aux exigences de précision
Avant d’aborder les techniques de fraisage et de tournage CNC à proprement parler, il est essentiel de comprendre pourquoi les plastiques techniques posent des défis spécifiques en matière de tolérances serrées. Contrairement aux métaux, ces matériaux présentent des comportements particuliers sous l’effet de la coupe et de la chaleur.
Le premier facteur à prendre en compte est la dilatation thermique. La plupart des plastiques techniques — qu’il s’agisse du PEEK, du POM-C, du PA6, de l’UHMPE ou encore du PTFE — ont des coefficients de dilatation thermique bien supérieurs à ceux de l’acier ou de l’aluminium. Un échauffement même modéré de la pièce pendant l’usinage peut provoquer une déformation suffisante pour faire sortir la cote de la tolérance admissible. C’est pourquoi la gestion de la chaleur générée par l’outil est une priorité absolue.
Le second facteur est la tendance au fluage et à la relaxation des contraintes internes. Certains plastiques usinés immédiatement après leur mise en forme conservent des tensions résiduelles qui se libèrent progressivement après l’usinage, modifiant la géométrie finale de la pièce. Une bonne pratique consiste à effectuer un recuit de détente avant les passes de finition les plus critiques.
Enfin, la reprise d’humidité de certains matériaux comme les polyamides impose de prendre en compte les conditions de stockage et d’utilisation finale : une pièce parfaitement côtée à sec pourra voir ses dimensions varier de plusieurs centièmes de millimètre une fois mise en service dans un environnement humide.
Fraisage CNC de précision sur plastiques : stratégies et paramètres clés
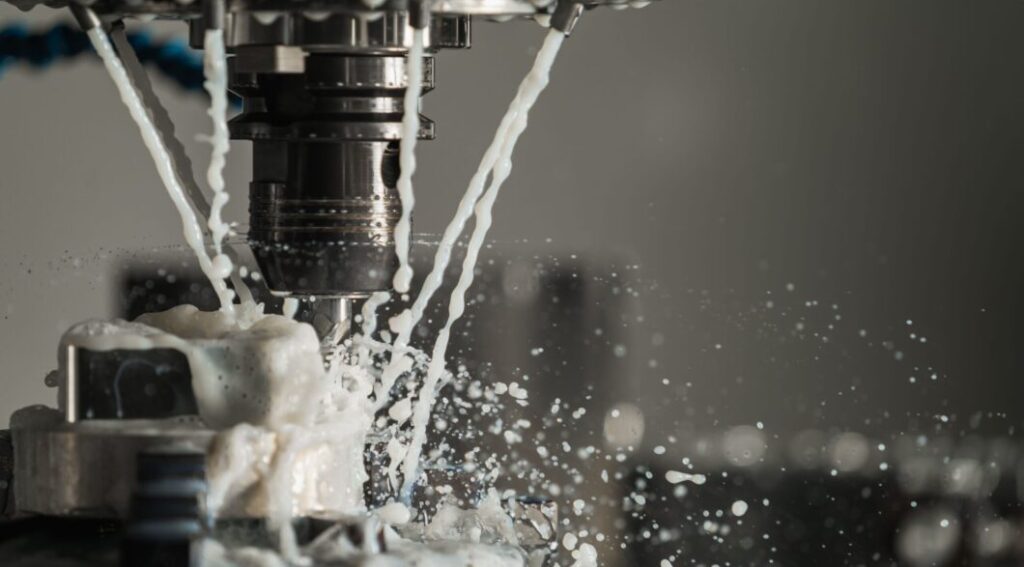
L’usinage plastique de précision par fraisage CNC repose sur une combinaison de facteurs interdépendants que seule une expérience approfondie permet d’optimiser simultanément. Il ne s’agit pas simplement de programmer une machine à commande numérique avec des vitesses et des avances : c’est une démarche globale qui commence par le choix des outils coupants.
Pour les plastiques techniques, les fraises carbure monobloc à géométrie positive sont généralement préférées aux outils destinés aux métaux. Le copeau doit être évacué rapidement et efficacement pour éviter qu’il ne reste en contact avec la pièce et ne génère de la chaleur par frottement. On privilégie des fraises à deux ou trois dents avec des goujures à grand dégagement, ce qui facilite l’évacuation des copeaux et limite les vibrations.
La vitesse de coupe doit être adaptée à chaque matériau. Sur un PEEK, par exemple, on travaillera généralement avec des vitesses de coupe élevées et des avances modérées, tandis que sur un PTFE — matériau très mou mais collant — on réduira la vitesse pour éviter l’arrachement de matière et les bavures en surface.
Le bridage de la pièce est un autre point critique pour atteindre des tolérances micrométriques. Un plastique mal maintenu vibre, fléchit sous l’effort de coupe, et la précision dimensionnelle est immédiatement compromise. Les techniciens expérimentés savent adapter le montage en fonction de la géométrie de la pièce : étaux doux, mors garnis de matière tendre, aspiration sous vide pour les pièces minces, ou encore collage temporaire sur plateau sacrificiel. L’objectif est toujours le même : neutraliser tout mouvement parasite sans créer de contrainte interne qui viendrait déformer la pièce une fois démontée.
Les passes de finition, enfin, jouent un rôle déterminant dans l’obtention de la tolérance finale. Une passe d’ébauche agressivement conduite sera suivie d’une ou plusieurs passes de demi-finition, puis d’une passe de finition avec un engagement radial très faible — parfois quelques centièmes de millimètre — pour éliminer les dernières surépaisseurs et corriger les déformations résiduelles induites par les passes précédentes.
Tournage CNC de précision : maîtriser le cylindrique et le concentrique
Le tournage CNC sur plastiques techniques soulève des problématiques complémentaires à celles du fraisage. Il est particulièrement sollicité pour la fabrication de pièces de révolution : bagues, douilles, vis sans fin, bouchons filetés, paliers lisses ou encore rouleaux de guidage. Ici, la précision dimensionnelle concerne essentiellement les diamètres extérieurs et intérieurs, les longueurs, les congés et les états de surface.
La vitesse de rotation et l’avance par tour sont les deux leviers principaux. Une vitesse trop faible génère des vibrations et détériore l’état de surface ; une vitesse trop élevée chauffe la pièce et la déforme. L’optimum se trouve dans une plage qui dépend à la fois du diamètre de la pièce, du matériau et de la géométrie de l’outil. Les plaquettes carbure à arête vive et à rayon de bec faible sont généralement recommandées pour les plastiques, car elles minimisent les efforts de coupe et réduisent l’échauffement.
Pour les pièces à haute précision dimensionnelle — typiquement avec des tolérances ISO h6 ou H7, voire plus serrées —, le processus comprend systématiquement une mesure intermédiaire au cours de l’usinage. L’opérateur ou le programme CNC lui-même, via un palpeur intégré, corrige la trajectoire en fonction de la cote mesurée. Cette boucle de rétroaction est indispensable dès lors que l’on vise des tolérances inférieures à ±0,02 mm sur des matériaux aussi sensibles à la température et au fluage que les thermoplastiques.
Contrôle qualité : la dernière étape incontournable
Atteindre des tolérances micrométriques ne sert à rien si elles ne sont pas vérifiées de manière rigoureuse avant la livraison de la pièce. Les outils de contrôle dimensionnel utilisés en plasturgie de précision comprennent les micromètres à enclumes interchangeables, les jauges de profondeur, les rugosimètres de contact, mais aussi, pour les pièces les plus complexes, les machines à mesurer tridimensionnelles (MMT). Ces dernières permettent de vérifier simultanément les cotes de forme, de position et de surface, et de générer un rapport de contrôle opposable destiné au donneur d’ordre.
La maîtrise complète de ce processus — du choix du matériau au contrôle final, en passant par une stratégie d’usinage pensée pour chaque application — est ce qui distingue un spécialiste de la plasturgie de précision d’un atelier généraliste. C’est précisément cette expertise, construite sur des années de pratique et d’investissement en équipements, qui permet de répondre aux cahiers des charges les plus exigeants de l’industrie aéronautique, médicale, agroalimentaire ou électronique.